Cybercabは分割したモジュールを最後に接合
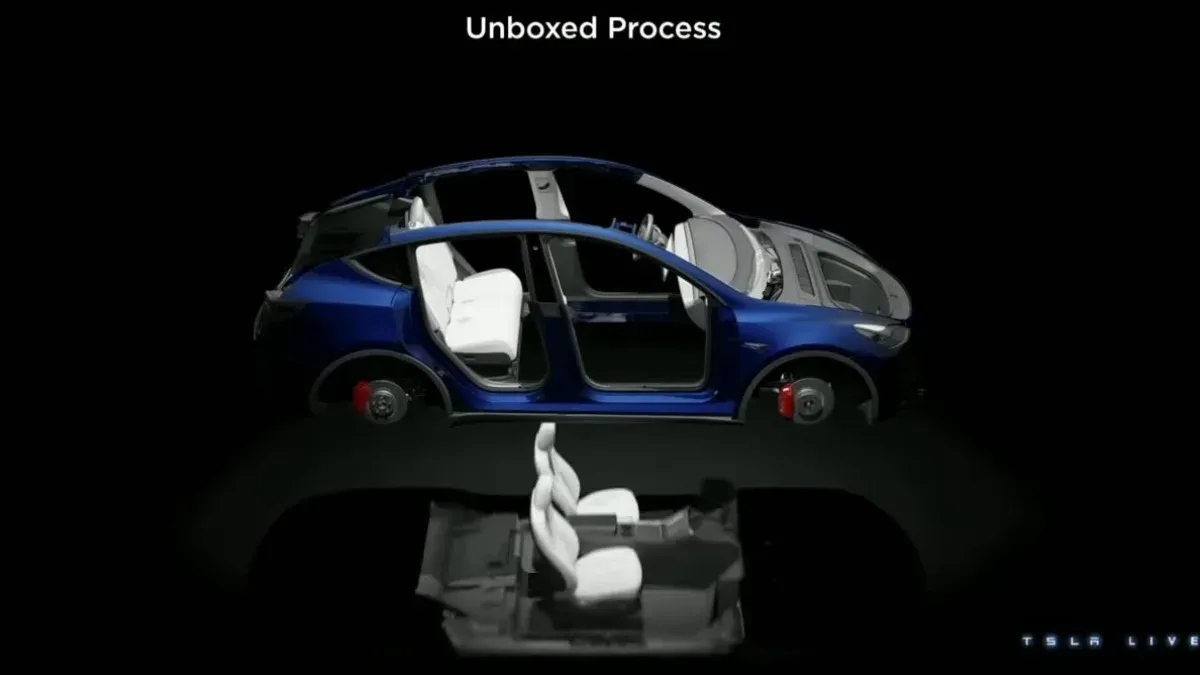
TeslaのCybercabは、車体を先に箱形に組み立てて塗装し、内部部品を取り付ける一般的な順序とは異なり、前部、後部、側面、床を別々のラインで組み立てます。配線やホースなどを取り付けた各部分を最後に集め、ロボットで位置を合わせて接合します。
この「unboxed」方式では、車体内部へ手やロボットを差し込んで作業する代わりに、開かれた状態の小さなモジュールを並行して組み立てます。前部モジュールには車両の部品や内容の約半分が含まれ、ダッシュボードもあらかじめ取り付けられます。
Teslaの特許に記された組立構想では、床に当たるバッテリー構造と前後のモジュールを先にまとめ、車体側面は後から取り付けます。側面や屋根に囲まれる前に作業できるため、座席や内装、ディスプレイなども各モジュールに先行して組み込めます。一般的なラインでは車体を順に移動させて部品を取り付けますが、この構成では複数の工程で部品を並行して組み立て、終盤に接合します。
既存ラインやFordの構想との違い
従来の自動車工場では、金属パネルを溶接して車体を作り、塗装工程を経てから配線や駆動部品、座席などを順次取り付けます。車体という大きな枠の内側で作業するため、同時に作業できる人やロボットの数が限られます。
Cybercabのラインは、前部、後部、側面、床の組み立てを分け、各部に配線や内装を先に組み込んでから接合します。Teslaの説明では、ラインの自動化率は約78%で、最終組立ラインは約25ステーションです。TeslaのLars Moravy氏によると、Model Yの最終組立ラインはCybercabの5〜10倍のステーション数があります。
FordもUniversal Electric Vehicle向けに同種の工程を検討し、「assembly tree」と呼んでいます。これは従来型の組立ラインとは異なり、複数の部品を別の場所で組み立てて最後にまとめる考え方です。ただし、Cybercabの具体的なモジュール構成や約25ステーションという数値はTeslaのラインについてのものです。
塗装工程を省く外装
Cybercabの外装パネルは、成形時に色を加えるため、従来の塗装工程を通りません。Teslaは、塗装のために車体を早い段階で組み上げる必要がなくなり、組立の順序や工場内の工程を変えられるとしています。
前後の構造モジュールも電着塗装を省きますが、スチール製の側面構造には塗装が施されます。外装の傷は従来の塗装車と同様に修理できると、Teslaの技術者が説明しています。
色を樹脂に含めて成形する方法は、他の自動車部品でも使われています。成形技術では、溶かしたポリカーボネートを金型に注入し、表面の仕上げを成形時に部品へ反映させます。
検査と生産能力
検査は部品単体から始まり、組み立てたモジュールでも繰り返されます。前部モジュールはコンピューターを接続してシステムを確認してから最終組立へ進むため、車両の奥に組み込んだ後で不具合が見つかる可能性を抑える狙いがあります。
接合後の車両は約25のステーションを通り、最終組立ラインの終盤で車輪が取り付けられます。Cybercabが車輪でラインを出るのは、最後から2番目のステーションの次です。モジュールの位置決めや接合にはロボットが使われます。
TeslaはCybercabのラインについて、最大稼働時に年間12万5,000台を生産できるとしています。一方、Lars Moravy氏は、車両を生産する速さが展開のペースを上回っているため、工場が毎日稼働しているわけではないと述べました。Elon Musk氏は決算説明会で、2030年に年間500万台を納車する目標を示しています。